
Nutizie
Capisce u prucessu di pruduzzione di sacchetti d'imballaggio cumposti
2025-10-30
1. Selezzione di i materiali: L'"ingegneria di basa" di l'imballaggi cumposti
U core valore di cumpostuSacchetti d'imballaggio reside in a complementarità funzionale di i materiali multistratu, simile à cumu un edifiziu richiede a cumbinazione di muri esterni, barre d'acciaiu è muri interni. U primu passu hè di currisponde currettamente à a cumbinazione di materiali di basa:
- Stratu EsternuMateriali cum'è PET (Polietilene tereftalatu) è BOPP (Polipropilene biorientatu) sò selezziunati per a so resistenza à alte temperature è a so stampabilità. Sò rispunsevuli di l'aspettu visuale è di a prutezzione da l'usura. Per Imballaggi alimentari, U PET hè cumunimenti adupratu per ottene effetti di stampa ad alta lucentezza.
- Stratu di Barriera MediaSicondu i bisogni, foglia d'aluminiu (barriera à l'ossigenu è à a luce), EVOH (Copolimeru di alcolu vinilicu di etilene, alta barriera à l'ossigenu), o filmu aluminizatu (opzione à bon pattu) hè scelta. L'imballaggi farmaceutici spessu aduttanu una cumbinazione di foglia d'aluminiu + PET per migliurà a prutezzione.
- Stratu InternuMateriali termosaldanti cum'è ACCESO (Polietilene) è CPP (Polipropilene fusu) sò essenziali. Per u cuntattu direttu cù l'alimentu, devenu rispettà e norme di sicurezza cum'è a CE n. 1935/2004 di l'UE.
Selezzione di l'adesivu hè altrettantu criticu. L'adesivi ecologichi senza solventi sò diventati diffusi in l'industria alimentaria per eliminà i residui di benzene, cù un pesu di rivestimentu cuntrullatu à 3-5g/㎡ per assicurà a forza di ligame.
2. Prucessi principali: Quattru tappe chjave da a laminazione à a fabricazione di sacchetti
▪ Pretrattamentu è Rivestimentu di u Sustratu
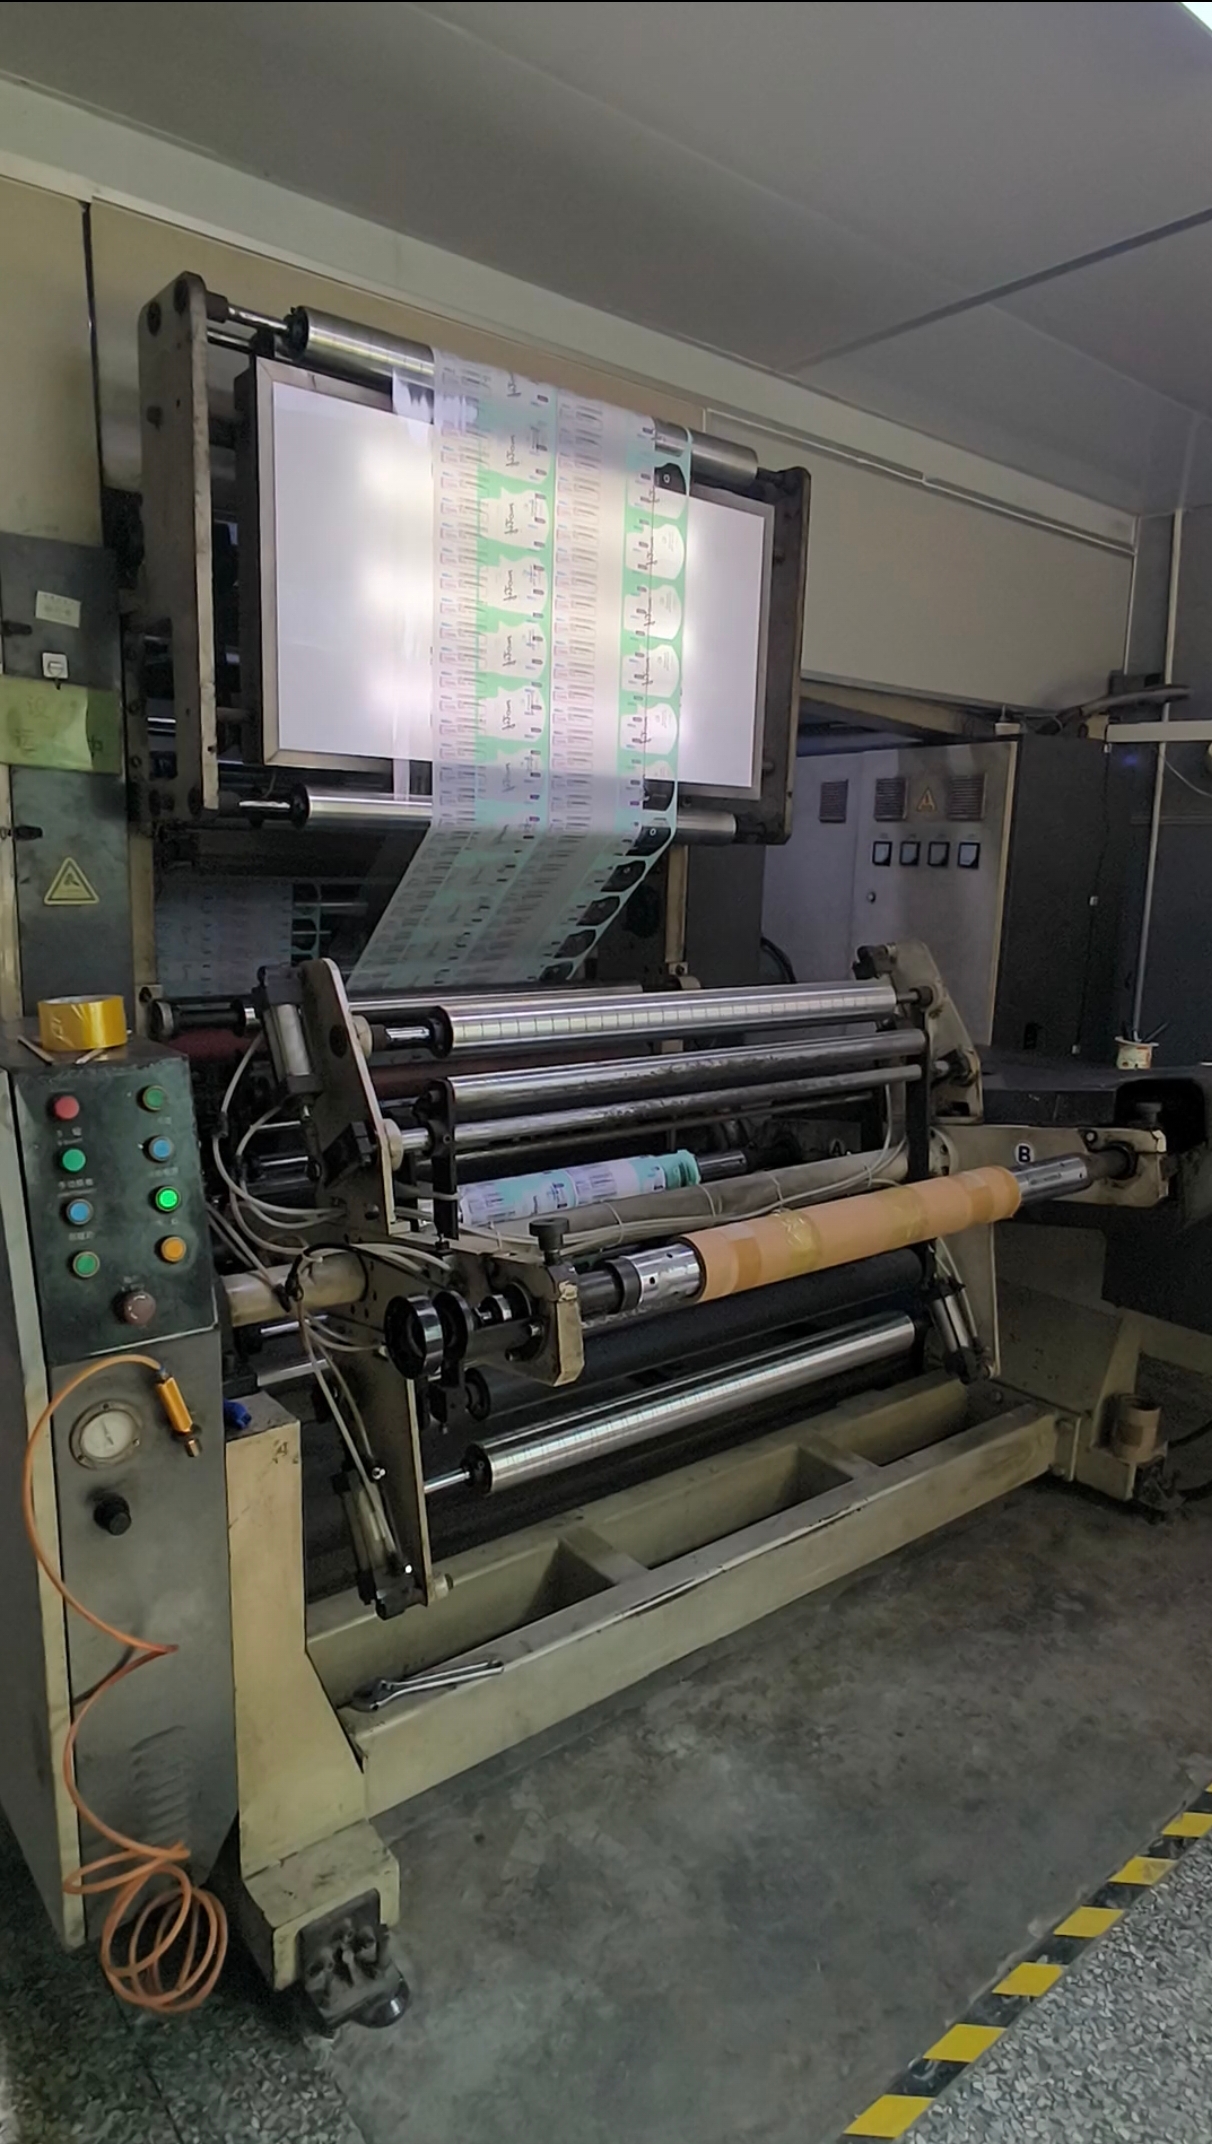
Materie prime Prima di tuttu, sottumette à una regulazione di a tensione è à una pulizia di a superficia per eliminà l'elettricità statica è l'impurità. In a fase di rivestimentu, l'attrezzatura d'alta precisione applica uniformemente l'adesivu à u sustratu. U rivestimentu umitu hè cumunemente adupratu per i cumposti carta-plastica, mentre chì u rivestimentu seccu domina i cumposti plastichi. L'errore di precisione di u rivestimentu deve esse cuntrullatu in ± 0,1 g/㎡.
▪ Laminazione: A Chjave per Determinà a Forza
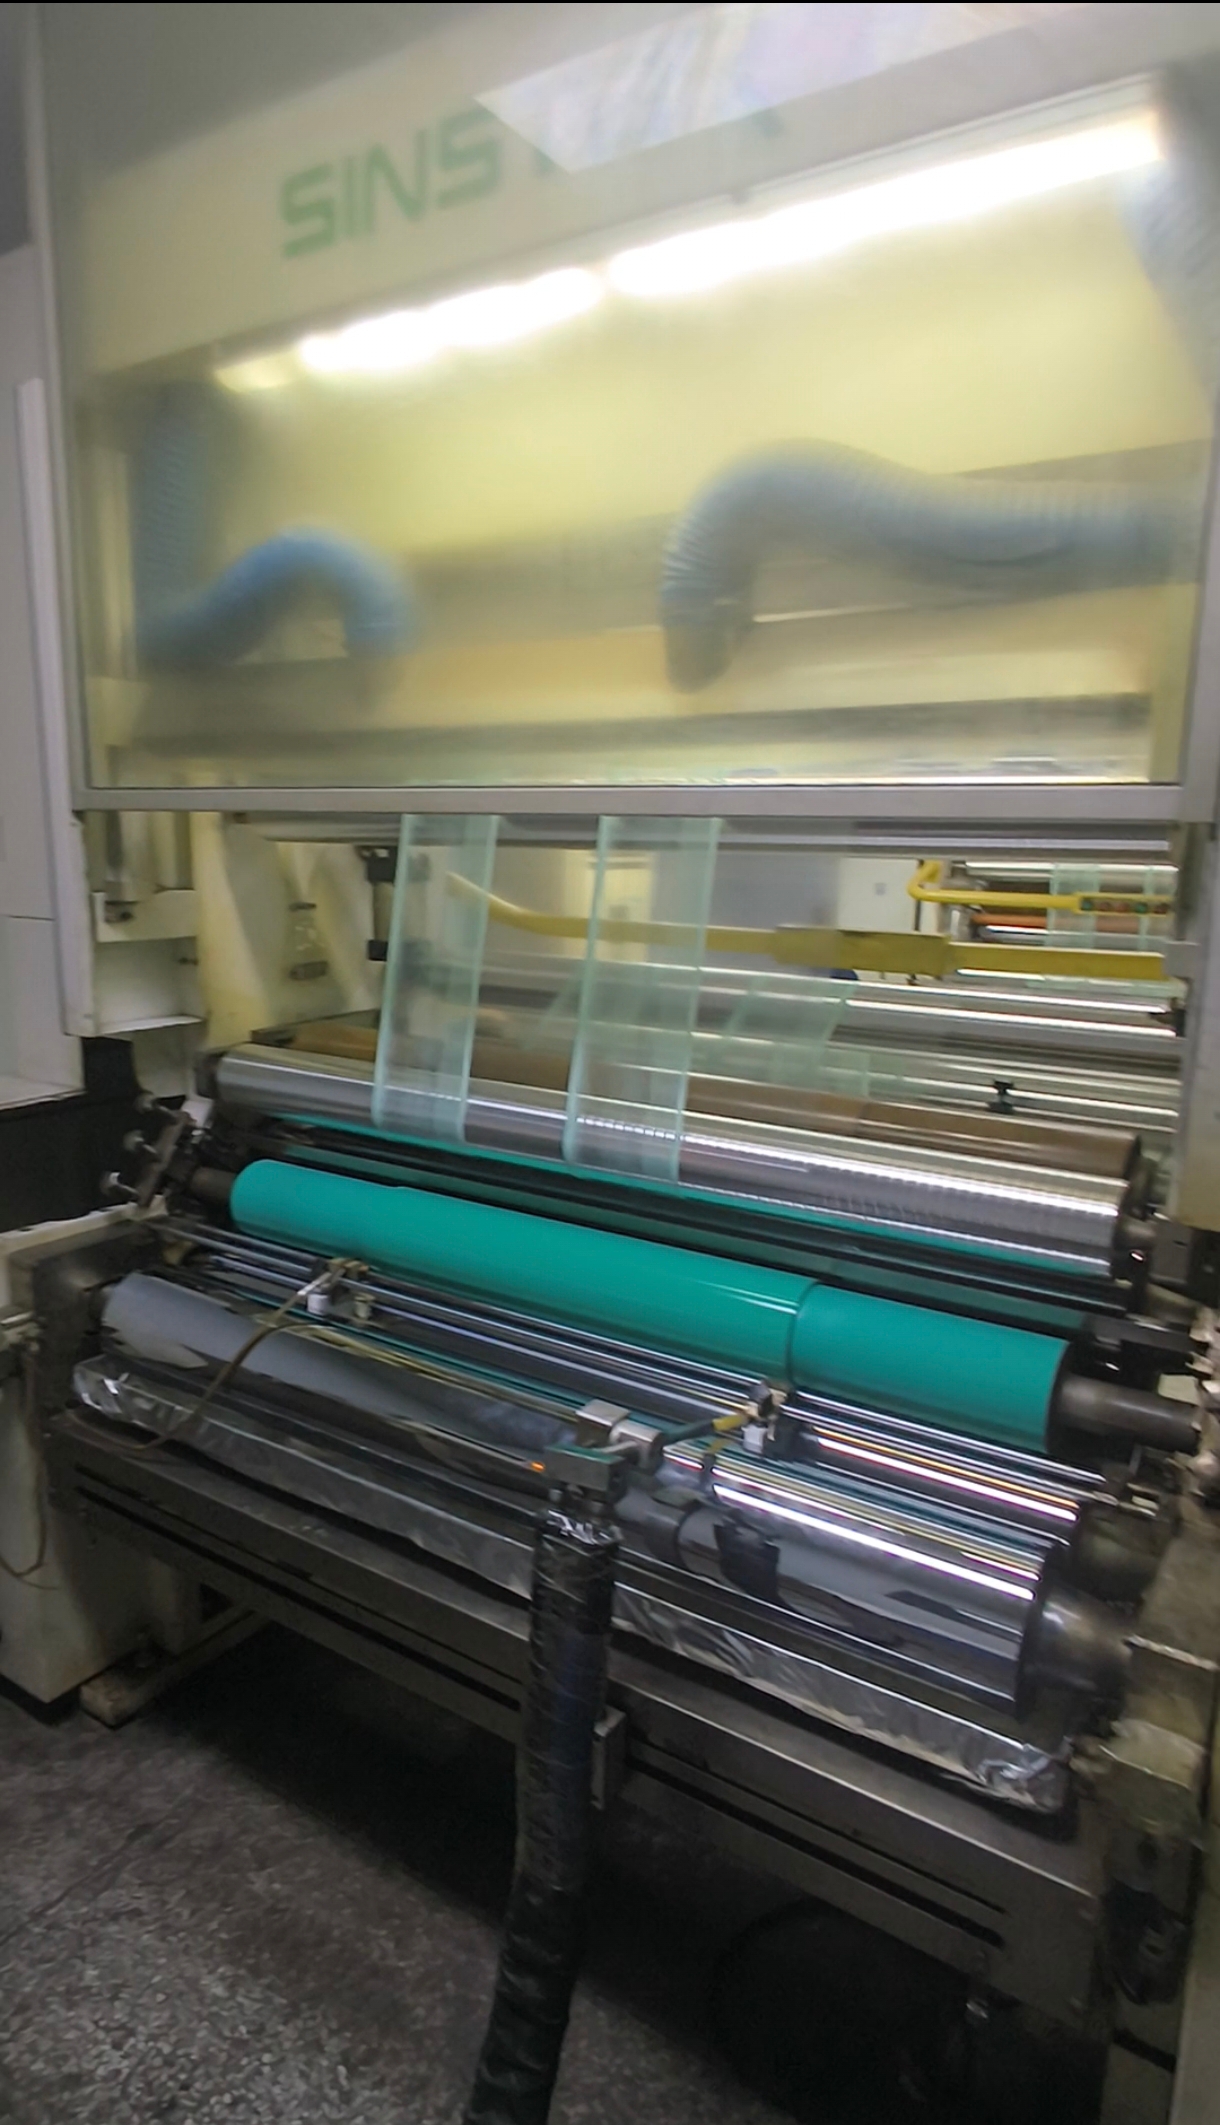
Substrati multistrati sò alimentati in una macchina di laminazione è incollati via pressatura à caldu (temperatura: 80-120 ℃) o pressatura à fretu. Per a laminazione secca, a pressione hè cuntrullata à 2-3 MPa, mentre chì a laminazione senza solventi si basa nantu à un ambiente di vuoto per riduce e bolle d'aria. Dopu a laminazione, i materiali sò mandati à un stanza di stagionatura (temperatura: 40-50 ℃) per 24-48 ore per assicurà a cumpleta indurimentu di l'adesivu è impedisce a delaminazione successiva.
▪ Stampa è Fustellatura
Stampa à rotocalco a tecnulugia hè aduprata per creà mudelli. Per Imballaggi alimentari, sò necessarii inchiostri di qualità comestibile. A fase di taglio a fustella utilizza apparecchiature di cuntrollu numericu per un taglio preciso, cù un errore di micca più di ± 0,5 mm, mentre processa ancu caratteristiche strutturali cum'è linee è fori facili da strappà.
▪ Sigillatura à Termosaldatura per a Fabbricazione di Sacchetti: Trè Parametri chì Determinanu a Sigillabilità
Tipu di canna A sigillatura à calore hè u prucessu principale, chì richiede un cuntrollu precisu di a triade "temperatura-tempu-pressione":
- Temperatura di sigillatura à caldo: 120-150 ℃ per i materiali PE, è aumentata à 160-180 ℃ per i materiali CPP;
- Tempu di sigillatura à caldo: cuntrullatu à 0,5-1 seconde;
- Pressione: mantenuta à 20-30N/cm².
Questi trè parametri devenu esse equilibrati dinamicamente. Per esempiu, quandu a temperatura aumenta, u tempu deve esse accurtatu per evità u fenomenu di "tagliu di e radiche" chì riduce a forza.
3. Cuntrollu di qualità: u "Firewall" in tuttu u prucessu
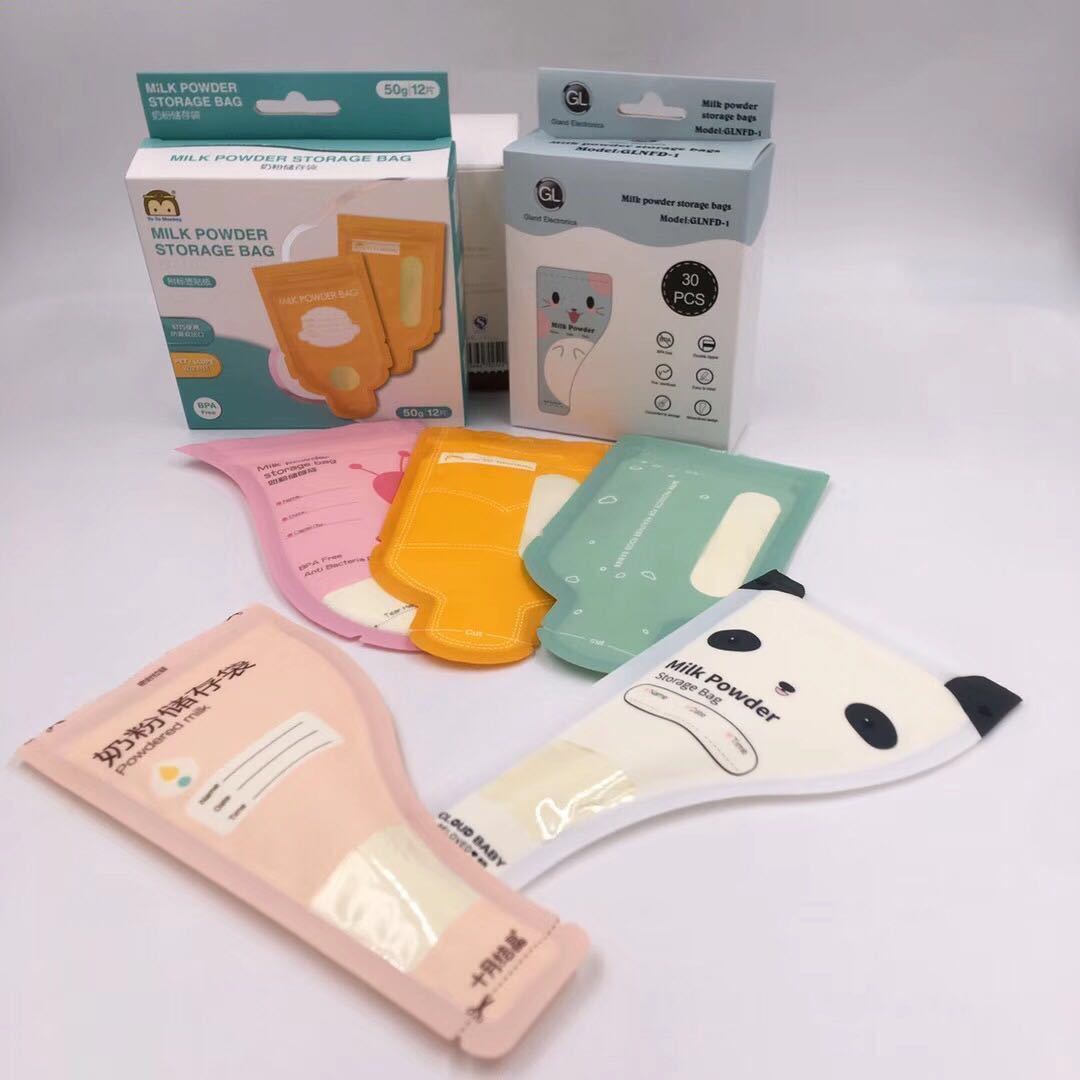
Prima Per u almacenamentu di a materia prima, i testi sò realizati nantu à l'uniformità di u spessore di u sustratu (errore ≤5%) è u cuntenutu di VOC (Composti Organichi Volatili) di l'adesivu. Durante a laminazione, a forza di legame hè campionata è testata ogni 2 ore, ciò chì richiede a conformità cù u standard industriale di ≥3N/15mm. I prudutti finiti devenu passà trè testi chjave:
- Prova di sigillabilità (nisuna perdita d'aria via u metudu di pressione negativa);
- Prova di resistenza à a perforazione (≥8N);
- Prova di resistenza à a termosaldatura (senza delaminazione).
Prublemi cumuni pò esse risolta cù misure mirate: E bolle d'aria trà i strati ponu esse eliminate aumentendu u gradu di vuoto o ottimizendu u pesu di u rivestimentu; una forza di sigillatura à caldo insufficiente richiede a verificazione di se a forza di legame risponde à i standard, è a sostituzione cù adesivi migliorati se necessariu.
4. Adattazione di l'applicazione: Logica pratica di a cumbinazione di materiali
Diversi campi anu esigenze di prucessu distinte:
- Cibu mantenimentu di a freschezza saccuadottanu una struttura "PET/film alluminizatu/PE", cù una velocità di trasmissione di l'ossigenu (OTR) di ≤1cm³/(m²・24h);
- Elettronicu l'imballaggio di i cumpunenti richiede filmi antistatici, cù una resistenza superficiale cuntrullata à 10⁸-10¹¹Ω;
- Imballaggi chimichi usa una cumbinazione "nylon/PE", cù una resistenza à a perforazione ≥15N.